 for 異常検知
設備の異変を、止まる前に捉える。
PLC・センサー・データロガーのOTデータをAIで解析し、設備や工程の異常・故障の予兆を捉え、その要因までを分析します。正常時の稼働パターンと複数パラメータの相関を学習し、閾値監視では見つけにくい異常の兆候を早期に捉えます。
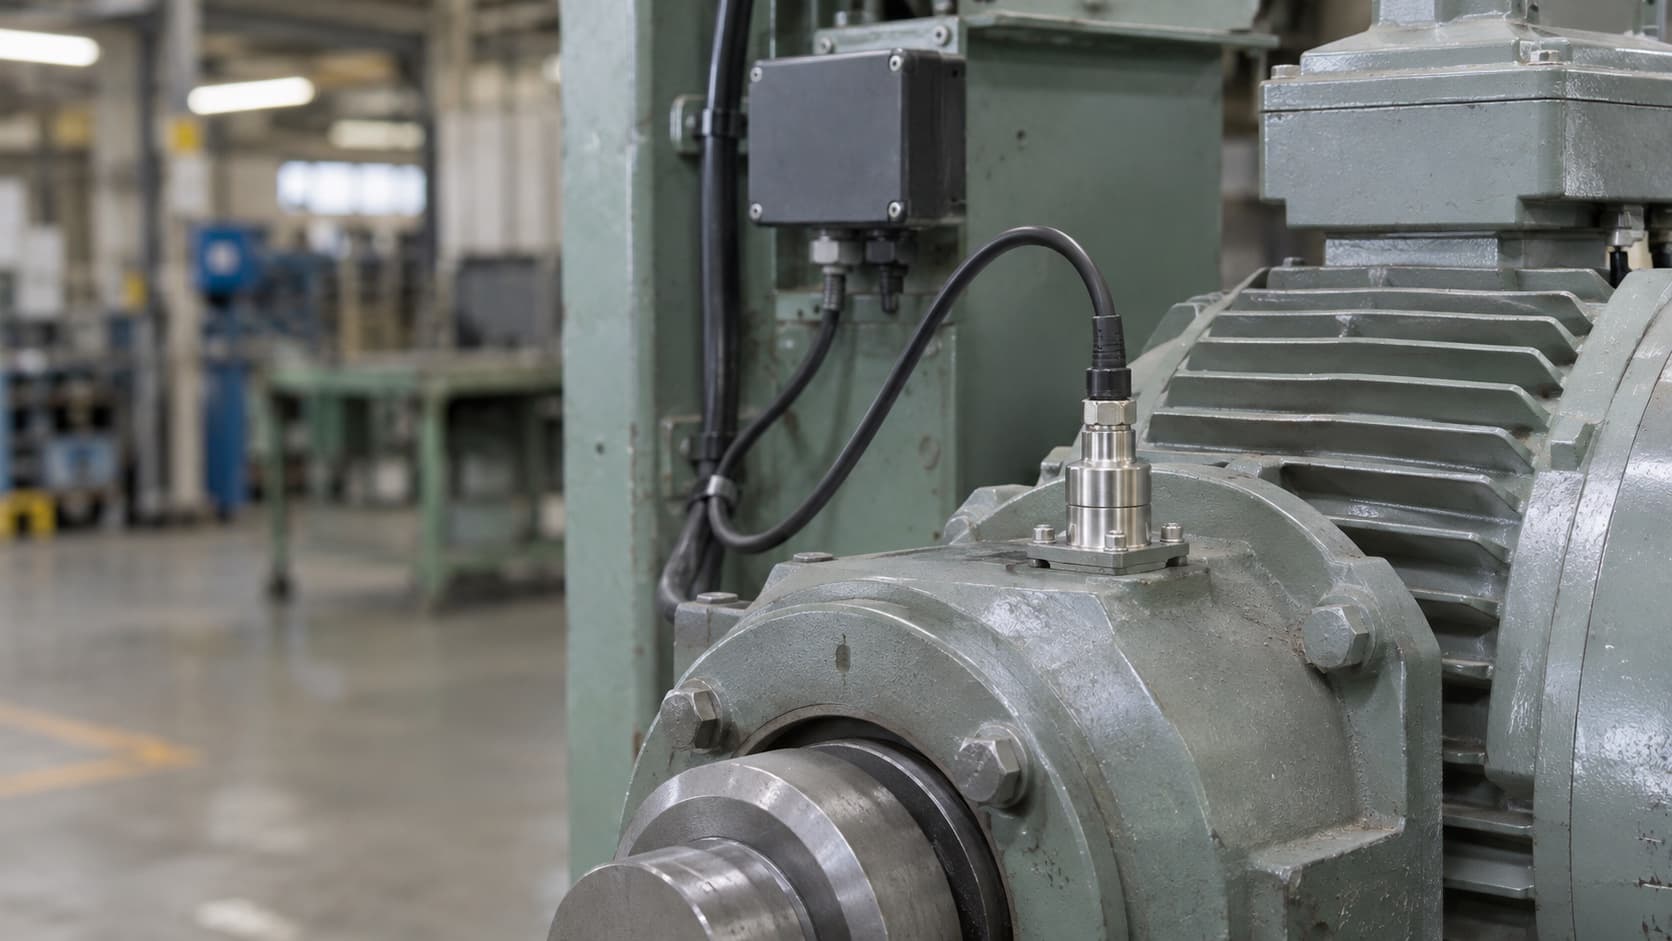
プレス3号機 主モーター
予兆を検知AIの診断(イメージ)
振動は管理値の範囲内ですが、電流との関係が正常時と変わり始めています。ベアリングの点検をおすすめします。
\ 回転機から生産ラインまで、幅広い設備に対応 /
よくある困りごと
その設備保全、
止まってからになっていませんか。
設備はデータを出し続けているのに、異変に気づくのは止まったあと。その差を埋めるのが、SignalCraftです。
01
突発停止で生産が止まる
前触れなく設備が止まると、生産計画が崩れ、復旧と部品の手配に追われます。
02
閾値監視では兆候に気づけない
管理値を超えたときには手遅れで、厳しくすれば誤報が増え、アラームが信用されなくなります。
03
異常の判断が熟練者に頼っている
音や振動の「いつもと違う」に気づける人は限られ、その感覚は引き継ぐのが難しいものです。
04
点検・交換が時期まかせになっている
状態がわからないため、まだ使える部品を交換する一方で、次の点検までに壊れることもあります。
05
原因の特定に時間がかかる
どの部品・どの条件が原因かを、溜まった記録をさかのぼって調べるうちに、同じ異常がまた起きます。
その困りごと、
解決できること ↓
SignalCraft for 異常検知で解決
解決できること
設備のデータを、
止まる前の気づきに
対応データ
現場にあるデータを、
そのまま活かす
PLC・制御データ
- 稼働信号
- アラーム履歴
- サイクルタイム
- モーター電流
- トルク
- 回転数
センサーデータ
- 振動
- 温度
- 圧力
- 流量
- 電流・電圧
- 音
記録・保全データ
- データロガーの記録
- 点検・保全の履歴
- 故障の記録
- 生産実績
※ 接続方法やデータ形式は、設備ごとに事前に確認します。
主な機能
設備の状態を見守る、
4つの機能
検知
異常検知
正常時の状態と比べて、いつもと違う動きを見つけます。
予兆
故障予兆検知
状態の変化の傾向から、故障につながる兆候を早めに捉えます。
診断
状態診断
設備の今の状態を見える形にし、点検や交換の判断を支えます。
要因
要因分析
異常に効いたパラメータや条件を示し、原因の候補を絞り込みます。
閾値監視との違い
管理値を超えない異変も、
捉える
閾値監視
管理値の範囲内なので、通知なし
SignalCraft
動きの変化を捉えて、早めに通知
- 見ているもの
- 1つの値が、決めた範囲に収まるか
- 複数の値の関係が、いつも通りか
- 気づくとき
- 管理値を超えたあと
- 管理値を超える前の、動きの変化
- 基準の決め方
- 人が設備ごとに設定する
- 正常時のデータからAIが学ぶ
機能の詳細
何を入れて、
何が返ってくるか
01 異常検知
「いつもと違う」を捉える
正常時の稼働パターンと複数パラメータの相関を学習し、1つの値だけを見ていては気づけない変化を捉えます。運転条件が切り替わる設備でも、条件ごとの「いつも」と比べて判定します。
入れるものPLC・センサーの時系列データ返るもの異常の度合い・検知の通知検知の通知(例)
!プレス3号機 主モーター
振動と電流の関係が、正常時と異なっています
02 故障予兆検知
壊れる前の変化を、早めに知らせる
異常の度合いの推移を追い、一時的なゆらぎと、進み続ける劣化を見分けます。保全の担当者は、止まってからの対応ではなく、計画した日に手を打てるようになります。
入れるもの時系列データ・点検と故障の記録返るもの状態の傾向・点検のおすすめ状態の傾向(例)
↗異常の度合いが上昇傾向にあります
→次回の計画停止で点検をおすすめします
03 状態診断
設備の今の状態を、ひと目で
設備ごとの状態を一覧にし、どの設備から手を付けるべきかを判断できるようにします。金型や刃具のように、使うほど状態が変わるものの見守りにも活かせます。
入れるもの複数設備の時系列データ返るもの設備ごとの状態の一覧設備の状態(例)
注意プレス3号機
正常プレス1号機・2号機
正常搬送コンベアA
04 要因分析
なぜ起きたのかを、絞り込める
異常に効いたパラメータと、そのとき変わっていた運転条件・原料・作業を示し、原因の候補を絞り込みます。AIの結果をうのみにせず、担当者が設備のどこを見るべきかを判断でき、確認の結果は次の分析に活かせます。
入れるもの検知の結果・運転条件・作業や点検の記録返るもの異常に効いた要因と、原因の候補要因の候補(例)
1振動(軸受側)の増加
2潤滑の周期が延びていた
3負荷の高い品種が続いた
設備ごとの「いつも」を、
AIが覚える
01
整える
欠けやノイズを処理し、運転の状態ごとにデータを分けます。
02
特徴をつかむ
傾向や周波数、パラメータ同士の関係を取り出します。
03
正常を学ぶ
設備ごとの「いつも」を、正常時のデータから学習します。
04
見守り続ける
稼働中のデータと比べ続け、現場の確認で判定を磨きます。
活用シーン
止めたくない設備の、
すぐそばで働く
01
突発停止の防止
モーターやポンプなど、止まると影響の大きい設備の異変を早めに捉えます。
02
状態に合わせた保全
時期で決めていた点検・交換を、設備の状態を見て判断します。
03
金型・刃具の見守り
摩耗の進み方を追い、不良が出る前の交換につなげます。
04
品質への影響の調査
不良が出た時間の設備の動きをさかのぼり、原因を探す手がかりにします。
こんな方に
保全担当者
巡回や点検の前に、見るべき設備と確認すべき箇所をつかめます。
生産技術
溜まっていた設備のデータを、停止の削減と改善の材料にできます。
工場長・管理者
設備の状態を一覧でつかみ、人に頼っていた判断を組織の仕組みにできます。
導入効果
設備の保全を、
止まる前の備えへ
01
突発停止を防ぐ
止まる前に手を打てるようになり、生産計画の乱れと緊急対応を抑えます。
02
保全業務を高度化する
状態にもとづいて点検と交換を決め、熟練者の感覚を仕組みとして残します。
03
稼働率を高める
計画した停止の中で保全を済ませ、設備が動き続ける時間を増やします。
導入の流れ
STEP01
課題の整理
止めたくない設備や、これまでに起きた故障をうかがい、対象を絞り込みます。
STEP02
データの確認
取得できるデータを確認し、足りない場合は追加するセンサーをご提案します。
STEP03
事前分析
お預かりしたデータで、どんな兆候を捉えられるかを確かめ、結果をご報告します。
STEP04
トライアル運用
一部の設備で運用し、現場の確認を通して通知の精度を高めていきます。
STEP05
本番稼働
保全の業務に組み込み、対象の設備を広げていきます。
Q&A